


Абстрацт
Аутоматизоване индустријске производне линије ослањају се на конзистентан компримовани ваздух без загађивача како би одржали поуздане перформансе цилиндара, електромагнетних вентила и пнеуматских актуатора током континуираних операција смене.СМЦ Тип АЦ ФРЛ јединицаинтегрише три основне функције припреме ваздуха унутар једног модуларног склопа како би елиминисао влагу, стабилизовао радни притисак и испоручио контролисано подмазивање уљном маглом за низводни пнеуматски хардвер. Овај чланак у целој дужини разлаже унутрашњи структурални дизајн, степеноване спецификације перформанси, различите сценарије индустријске примене, стандардизоване токове рада инсталације, оквире за рутинско одржавање, упоредне перформансе у односу на алтернативне склопове за третман ваздуха и решава техничке проблеме за инжењере за пројектовање пнеуматских система и техничаре за одржавање на лицу места. Сваки одељак пружа практичне техничке смернице за оптимизацију конзистенције компримованог ваздуха и продужавање радног века свих повезаних пнеуматских компоненти без ослањања на фрагментисане одвојене филтере, регулаторе и хардвере за подмазивање.
Садржај — Кликните на сваки унос да бисте прешли на одговарајући одељак са садржајем
- Основни структурни састав и интегрисани функционални механизам
- Кључне уграђене карактеристике дизајна за стабилну климатизацију компримованог ваздуха
- Пуни спектар индустријске примене у аутоматизованој производњи
- Комплетна стандардна матрица техничких параметара за величине серије АЦ
- Стандардна инсталација и радни ток калибрације притиска корак по корак
- Компаративна анализа перформанси у односу на компоненте за припрему ваздуха
- Структурирани распоред рутинског одржавања и правила замене компоненти
- Решена често постављана техничка питања за пнеуматске инжењере
Основни структурни састав и интегрисани функционални механизам
Компримовани ваздух извучен директно из ваздушних компресора носи вишеструке штетне нечистоће које деградирају перформансе пнеуматског хардвера током дуготрајног рада. Ови загађивачи укључују суспендоване чврсте честице прашине, кондензовану водену пару из циклуса компресије ваздуха, заосталу маглу уља за подмазивање компресора и фрагменте корозије микро честица који се стварају унутар мреже цевовода. Необрађени сирови компримовани ваздух изазива убрзано хабање заптивке, недоследно кретање актуатора, унутрашње заглављивање вентила и честа неочекивана искључења линија у аутоматизованој опреми за склапање, паковање и руковање материјалом.
Модуларни склопови за обраду извора ваздуха решавају ове оперативне ризике комбиновањем независних фаза третмана у једну компактну јединицу за монтажу. Јединствени формат монтаже елиминише сувишне спојеве цеви, смањује укупне тачке цурења система и поједностављује централизовани приступ одржавању за све модуле климатизације. Стандардни троструки комбиновани распоред обједињује три дискретна функционална блока у један повезани оквир од легуре алуминијума, при чему свака секција обавља незаменљив задатак кондиционирања пре него што ваздух доспе у пнеуматске актуаторе и контролне вентиле.
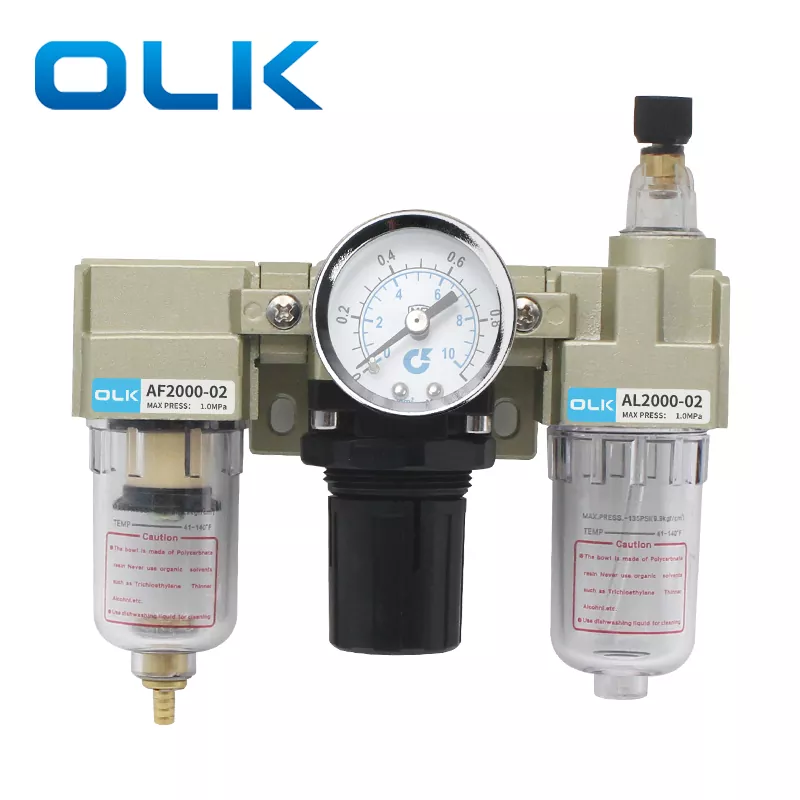
АФ модул ваздушног филтера
Овај примарни узводни сегмент пресреће чврсте честице и кондензоване капљице воде унутар долазне струје компримованог ваздуха. Интерно уграђени бакарни филтер улошци постижу равномерну прецизност филтрације од 5 микрона, задржавајући ситне металне струготине, радионичку прашину и акумулирану влагу пре него што ови загађивачи путују низводно до осетљивих регулационих и подсклопова за подмазивање. Прозирне поликарбонатне посуде за складиштење омогућавају визуелно праћење акумулације течности у реалном времену без растављања.
АР модул регулатора притиска
Постављен централно унутар троструког склопа, овај модул испоручује стабилан излазни притисак ваздуха упркос флуктуирајућем улазном доводном притиску из компресора. Унутрашња балансна структура са опругом и дијафрагмом аутоматски компензује скокове и падове притиска који потичу од истовремених циклуса активирања актуатора. Подесиво дугме за закључавање обезбеђује калибрисане вредности притиска како би се одупрло померању изазваном механичким вибрацијама током континуираних смена производње.
АЛ модул за подмазивање уљне магле
Низводни сегмент за подмазивање распршује назначено уље за пнеуматске турбине у ултра-фину маглу суспендовану унутар кондиционираног струјања компримованог ваздуха. Ова уљна пара путује кроз цевоводе да би обложила унутрашње клизне површине цилиндара, калемова вентила и склопова лежаја, снижавајући коефицијенте трења метал-метал и ублажавајући оштећење од сувог хабања током милиона циклуса повратног кретања. Подесива контрола стопе капања омогућава техничарима да ускладе запремину подмазивања са индивидуалним захтевима потрошње ваздуха опреме.
- Путања секвенцијалног протока ваздуха стриктно прати редослед филтера → регулатора → мазива како би се спречила контаминација уља филтера и унутрашње компоненте за балансирање притиска
- Модуларни дизајн спајања спајања уклања потребу за прилагођеним прелазним цевним спојевима између појединачних функционалних сегмената
- Универзални метални носачи за монтажу у облику слова Л подржавају вертикалну инсталацију панела на рамове машина, контролне ормаре и централне ваздушне колекторе
- Модуларна проширивост омогућава накнадну уградњу додатних манометара, прикључака за одвод диференцијалног притиска и заштитних поклопаца посуда након инсталације
Сваки унутрашњи канал протока је подвргнут прецизној ЦНЦ машинској обради како би се елиминисале грубе површине ливења које хватају накупине честица и стварају локализоване зоне пада притиска. Глатка геометрија унутрашњег отвора одржава конзистентан проток ваздуха у целом опсегу номиналног капацитета протока, избегавајући уска грла у перформансама током истовремених вршних радњи са више актуатора. Инжењери који дизајнирају централизоване системе за дистрибуцију ваздуха дају приоритет интегрисаним троструким склоповима у односу на одвојени самостални филтер, регулатор и хардвер за подмазивање, посебно за ову карактеристику балансираног протока и предност компактног отиска унутар ограниченог простора машине.
Кључне уграђене карактеристике дизајна за стабилну климатизацију компримованог ваздуха
Индустријска пнеуматска окружења излажу хардвер за припрему ваздуха континуираним механичким вибрацијама, циклусима променљиве температуре околине, флуктуирајућем улазном притиску ваздуха и дневним циклусима акумулације кондензата. Генеричким јефтиним јединицама за третман ваздуха недостају структурно ојачање и механизми прецизног подешавања који су потребни за одржавање конзистентних перформанси кондиционирања током вишегодишњег непрекидног рада. Интегрисани троструки склоп укључује вишеструке власничке оптимизације дизајна које имају за циљ елиминисање уобичајених начина квара који се примећују у конвенционалном хардверу за обраду ваздуха.
Стабилност подешавања притиска представља једну од најупечатљивијих уграђених функционалних надоградњи. Механизам дугмета за подешавање са самоблокирањем уклања ризик од калибрираног померања притиска након поновљених циклуса вибрација машине. Једном када техничари ротирају дугме да би постигли жељени радни притисак, аксијална компресија дугмета надоле укључује унутрашње структуре за закључавање зубаца које безбедно фиксирају положај мембране регулатора. Случајни ударци или трајне вибрације у радионици не могу да промене унапред подешене вредности излазног притиска, елиминишући честе задатке рекалибрације за особље за одржавање током дневних производних смена.
- Архитектура одвода са више опција која подржава ручни одвод, аутоматски одвод диференцијалног притиска и конфигурације ауто-одводне посуде са пуним плутајућим за усклађивање различитих нивоа влажности у радионици
- Високопрецизни аналогни манометри са двоструком метричком ознаком за испоруку јасних очитавања притиска ниске паралаксе током рутинских кругова инспекције на линији
- Прозирне поликарбонатне посуде отпорне на ударце; веће величине оквира од 3000 до 5000 укључују спољну заштитну заштиту за спречавање пуцања посуде током случајног судара опреме
- Тела вентила од ливеног алуминијума отпорног на корозију са једноличним антиоксидационим површинским третманом за продужени радни век у производним објектима са високом влажношћу
- Постепена ознака нивоа уља штампана директно на посудама за подмазивање како би се спречило препуњавање или недовољно снабдевање уљем које угрожава перформансе подмазивања актуатора
Свестраност дренажног система се односи на променљиве стопе производње кондензата у различитим индустријским објектима. Сува затворена радна окружења са ниским садржајем атмосферске влаге ефикасно функционишу са основним ручним одводним посудама, захтевајући планирано периодично одводњавање током дневних интервала искључивања опреме. Постројења са високом влажношћу околине или ваздушним компресорима са воденим хлађењем имају користи од варијанти одвода диференцијалног притиска, који аутоматски испуштају акумулирани кондензат кад год унутрашње разлике притиска достигну унапред подешене прагове без ручне интервенције руковаоца. Потпуно аутоматске конфигурације пливајућег одвода служе непрекидним 24-часовним беспилотним производним линијама где је приступ планираном одржавању ограничен, испуштајући накупљену течност чим ниво кондензата достигне критичну висину унутар посуда за складиштење филтера.
Завршна обрада и избор материјала додатно јачају дугорочну оперативну поузданост. Све спољне металне површине добијају једнолику електростатичку антикорозивну превлаку да би се одупрле изложености оксидацији од хемијских испарења у ваздуху уобичајених у постројењима за прераду хране, бојење текстила и производњу метала. Унутрашње заптивке користе еластомерна једињења отпорна на уље компатибилна са ИСО ВГ32 турбинским уљем за подмазивање, отпорна на бубрење, стврдњавање и микро-цурење након хиљада циклуса загревања и хлађења температуре околине.СМЦ Тип АЦ ФРЛ јединицакомбинује сва ова побољшања материјала и механичког дизајна како би пружила стабилне перформансе климатизације које нису доступне код почетних немодуларних алтернатива за припрему ваздуха.
Пуни спектар индустријске примене у аутоматизованој производњи
Сваки производни радни ток који користи компримовани ваздух као примарни медијум за пренос енергије захтева стандардизовану климатизацију ради заштите прецизног пнеуматског хардвера. Без уједначене филтрације, стабилизације притиска и контролисаног подмазивања, аутоматизована опрема доживљава недоследан излаз покрета, повећане стопе хабања компоненти и непланиране застоје који ометају континуирано планирање производње. Модуларни троструки склоп се неприметно прилагођава различитим индустријским вертикалама са јединственим захтевима за квалитет компримованог ваздуха и регулацију притиска.
Линије за склапање аутомобилских компоненти
Роботски уређаји за стезање, пнеуматски одвијачи, цилиндри за позиционирање и манипулатори за пренос материјала захтевају строго регулисан притисак ваздуха да би се одржао конзистентан обртни момент монтаже и прецизно позиционирање делова. Аутомобилске радионице великог обима стварају значајну контаминацију металним честицама из станица за сечење и машинску обраду; 5 μм бакарни филтерски медиј пресреће фине металне струготине пре него што оштете прецизне калемове вентила и компоненте за заптивање цилиндара. Самоблокирајуће подешавање притиска елиминише флуктуацију обртног момента током хиљада дневних циклуса монтаже.
Опрема за паковање хране и пића
Машине за пуњење боца, актуатори за заптивање картона и станице за етикетирање раде у окружењима са контролисаном температуром са повишеним нивоима влаге у окружењу. Прозирне посуде филтера поједностављују праћење кондензата како би се спречила контаминација капљицама воде у водовима за довод ваздуха за храну. Брзине протока магле уља за подмазивање могу се калибрисати на минималне нивое излаза како би се избегао ризик од контакта уљне паре са упакованим потрошним материјалом, испуњавајући оперативне стандарде хигијене индустрије.
Аутоматизација прецизне монтаже електронике
Роботи за хватање и постављање микрокомпоненти, алати за сечење штампаних плоча и цилиндри за позиционирање са малим пречником ослањају се на ултра-стабилан излазни притисак како би елиминисали микро подрхтавање током деликатне манипулације компонентама. Унутрашњи канали протока ваздуха ниске турбуленције избегавају таласање притиска које ствара недоследно кретање актуатора, смањујући губитак неусклађености компоненти током производних циклуса велике брзине за површинску монтажу.
Додатни главни сектори примене укључују машине за производњу текстила, помоћну опрему за бризгање пластике, линије за паковање фармацеутских производа, роботске системе за палетизацију логистике, пнеуматске машине за пробијање метала и аутоматизоване станице за обраду прозора/врата. Свака вертикала прилагођава спецификације основне јединице према вршној потражњи за протоком ваздуха, подешеној вредности радног притиска, концентрацији влаге у окружењу и прихватљивим праговима контаминације честицама за стандарде контроле квалитета готовог производа.
Централизоване инсталације главног ваздушног колектора обично постављају велике склопове величине 4000 или 5000 директно низводно од излаза примарног ваздушног компресора да би извршили примарну расуту климатизацију за читаве фабричке мреже за дистрибуцију компримованог ваздуха. Мање варијанте оквира величине 1000 и 2000 монтирају се директно на појединачне самосталне контролне ормаре машина како би испоручиле секундарно локализовано подешавање притиска и филтрацију за опрему са јединственим захтевима за прецизност рада одвојено од главних параметара притиска за довод ваздуха у фабрици.
Инжењерски тимови постројења стандардизују обједињене модуларне троструке склопове како би поједноставили управљање залихама резервних делова. Картриџи филтера са једном заменом, склопови мембране регулатора и уметци млазница за подмазивање уклапају се у одговарајуће варијанте величине оквира, елиминишући захтев за лагеровањем различитих комплета резервних компоненти за подељени филтер, регулатор и хардвер за подмазивање који се добија од више различитих произвођача. Ова стандардизована компатибилност компоненти поједностављује организацију складишта резервних делова и смањује временско кашњење током хитних поправки одржавања на лицу места.
Комплетна стандардна матрица техничких параметара за величине серије АЦ
Пет различитих класификација величина оквира покривају читав низ индустријских захтева за проток компримованог ваздуха и димензионисање прикључака цевовода, у распону од компактних М5 микро склопова са навојем за малу прецизну роботику до великих варијанти портова од 1 инча за главне станице за обраду ваздуха широм фабрике. Свака величина оквира носи фиксна ограничења димензија, максималну пропусну моћ, прозоре за рад под притиском и заменљива правила компатибилности додатака на која се инжењерски тимови позивају током фаза пројектовања пнеуматског система.
| Модел оквира серије АЦ | Стандардна спецификација навоја порта | Максимални дозвољени радни притисак | Регулациони опсег притиска | Укључен заштитни поклопац за посуду за филтер |
|---|---|---|---|---|
| АЦ1000 | М5 × 0,8 | 1,0 МПа | 0,05 – 0,7 МПа | бр |
| АЦ2000 | ПТ 1/4 | 1,0 МПа | 0,05 – 0,85 МПа | бр |
| АЦ3000 | ПТ 3/8 | 1,0 МПа | 0,05 – 0,85 МПа | Да |
| АЦ4000 | ПТ 1/2 / ПТ 3/4 | 1,0 МПа | 0,05 – 0,85 МПа | Да |
| АЦ5000 | ПТ 1 | 1,0 МПа | 0,05 – 0,85 МПа | Да |
Универзални стандарди фиксних механичких перформанси примењују се на све варијанте величине оквира без обзира на разлике у величини портова, успостављајући доследне минималне оперативне стандарде за целу линију производа серије:
- Оцена отпорног притиска: 1,5 МПа за валидацију структуралног интегритета током инспекције квалитета производње
- Дозвољени опсег радне температуре флуида околине и компримованог ваздуха: 5°Ц до 60°Ц без деградације перформанси компоненти
- Стандардна оцена прецизности филтерског медија: уједначена ефикасност хватања честица од 5 μм у свим модулима АФ филтера
- Одређени компатибилни разред течности за подмазивање: ИСО ВГ32 индустријско турбинско уље за доследну атомизацију и перформансе против хабања
- Конструкцијски материјал основе посуде: провидни поликарбонат отпоран на ударце са штампаним ознакама индикатора нивоа течности
Прилагодљиви кодови суфикса за наручивање омогућавају подешавање спецификације за радне услове специфичне за локацију. Модификатори пратећег кода дефинишу тип механизма за одвод, интегрисану оријентацију монтаже мерача притиска и опциони додатни прибор укључујући носаче за монтажу, додатке за контролу протока и заштитна кућишта посуде против судара. Стандардизована структура наручивања поједностављује међурегионалну набавку компоненти и обезбеђује доследно подударање спецификација заменских јединица за идентичну опрему производне линије инсталирану на више фабричких локација којима управља исто производно предузеће.
Цртежи димензионалног распореда објављени за сваку величину рама обезбеђују прецизна хоризонтална и вертикална мерења монтажног отиска како би се подржало планирање простора контролног ормана и конструкцијски дизајн рама машине током фаза предпроизводног инжењеринга. Детаљне аксијалне и радијалне димензионалне толеранције елиминишу конфликте при монтажи приликом накнадног опремања постојећих производних линија са надограђеним хардвером за припрему ваздуха, избегавајући скупа подешавања машинске обраде на лицу места како би се прилагодила неусклађена геометрија монтаже између старих подељених компоненти за третман ваздуха и нових интегрисаних троструких склопова.
Стандардна инсталација и радни ток калибрације притиска корак по корак
Неправилна монтажа, обрнута оријентација протока ваздуха и неправилно калибрисана подешавања притиска су међу три главна узрока прераног квара јединице за припрему ваздуха и оштећења пнеуматског хардвера низводно. Праћење стандардизоване секвенцијалне контролне листе за инсталацију елиминише људску грешку која се може избећи током почетних поступака монтаже и пуштања у рад, чувајући пун радни век интегрисаног троструког склопа и све повезане пнеуматске опреме за извршење.
Све инсталацијске процедуре морају започети потпуним спуштањем притиска на фабричком главном доводу компримованог ваздуха како би се елиминисао ризик од изненадног испуштања ваздуха под високим притиском током радова на монтажи компоненти и повезивању. Техничари морају да потврде искључење система компресора и одзрачивање заосталог притиска у цевоводу пре руковања монтажом јединице, причвршћивањем навоја за цеви и монтажом мерача.
- 1. Омотајте ПТФЕ заптивну траку равномерно око спољних цевних навоја пре увртања улазних/излазних конектора у отворе тела вентила јединице да бисте елиминисали цурење ваздуха на навојним спојевима; избегавајте претерано затезање навојних спојева поликарбонатне посуде како бисте спречили напонске ломове приликом пуцања материјала
- 2. Проверите да су стрелице за означавање усмереног тока одштампане на горњој површини интегрисаног алуминијумског рама; компримовани ваздух мора ући у леви АФ отвор филтера и изаћи из десног АЛ порта за подмазивање, обрнута инсталација омета секвенцијалну филтрацију и контаминира унутрашње компоненте регулатора остацима уљне магле
- 3. Причврстите метални држач за монтажу у облику слова Л на вертикални раван рам машине или на површину панела ормара са чврстим причвршћивачима, обезбеђујући да нема бочног механичког отвора који преноси вибрације у тело јединице током циклуса рада опреме
- 4. Причврстите калибрисани манометар на наменски порт за манометар на централном модулу регулатора, затегните спојнице мерача само обртним моментом да бисте избегли оштећење унутрашњих дијафрагми за мерење притиска
- 5. Вратите довод компримованог ваздуха мале запремине у склоп јединице, подигните дугме за подешавање централног регулатора нагоре да бисте активирали функцију подешавања притиска; ротирајте у смеру казаљке на сату да бисте повећали излазни притисак и у смеру супротном од казаљке на сату да бисте смањили притисак испоруке док се циљна задата вредност не региструје на аналогном точкићу мерача
- 6. Када се потребна вредност радног притиска стабилизује, притисните дугме за подешавање до краја да бисте укључили унутрашњи самоблокирајући механизам зуба и трајно осигурали калибрисана подешавања притиска од померања изазваног вибрацијама
- 7. Одврните горњи затварач отвора за пуњење уља за подмазивање помоћу стандардног шестоугаоног кључа, сипајте назначено ИСО ВГ32 турбинско уље у унутрашњи резервоар без прекорачења одштампане линије индикатора максималног нивоа течности на провидним зидовима посуде, поново затегните затварач отвора за уље да бисте затворили против цурења ваздуха
- 8. Фино подешавање завртња за контролу брзине капања магле уља за подмазивање: ротација у смеру казаљке на сату повећава запремину атомизације уља за станице са више покретача са великом потрошњом ваздуха, ротација у смеру супротном од казаљке на сату смањује излаз магле за прецизну роботску опрему са малим протоком осетљиву на вишак контаминације уљном паром
Валидација након пуштања у рад захтева континуирани 30-минутни рад са пуним доводом ваздуха у условима вршног оптерећења опреме да би се потврдила стабилна перформанса одржавања притиска и конзистентан излаз распршивања уљне магле. Техничари визуелно прегледају све навојне спојеве, спојеве посуде и модуларне међусобно повезане шавове на микро знаке цурења ваздуха помоћу раствора за испитивање мехурића од сапунице који се примењује на све површине које се спајају. Свако цурење ваздуха које се може открити захтева демонтажу, поновну примену ПТФЕ заптивне траке и контролисано поновно затезање обртног момента да би се решило цурење споја пре него што се потпуни рад производне линије настави.
За инсталације главног разводника у целом објекту са великим склоповима величине оквира АЦ4000 и АЦ5000, препоручују се додатни гумени јастучићи за изолацију вибрација испод монтажних површина металних Л-носача како би се пригушио пренос вибрација компресора велике запремине у тело јединице за припрему ваздуха. Изолација вибрација минимизира дуготрајни замор на унутрашњим мембранама регулатора и навојним спојевима посуде филтера, продужавајући укупан сервисни интервал између комплетних ремонта јединице.
Компаративна анализа перформанси у односу на компоненте за припрему ваздуха
Многи инжењери за пројектовање пнеуматских система одмеравају две различите хардверске архитектуре клима уређаја током почетног планирања распореда пројекта: потпуно интегрисани троструки модуларни склопови или три самосталне одвојене јединице филтера, регулатора и мазива повезане преко међуцевних спојница. Свака конфигурација носи јединствене оперативне компромисе који се односе на сложеност инсталације, просторни отисак, ризик од цурења, доступност одржавања и дугорочне доследне перформансе климатизације.
| Димензија евалуације учинка | Интегрисани троструки модуларни склоп | Одвојени хардвер за одвојени филтер/регулатор/подмазивач |
|---|---|---|
| Укупне тачке ризика од цурења цевовода | Минималне унутрашње блокаде; само два спољна улазно/излазна навојна споја изложена потенцијалу цурења | Вишеструки прелазни спојеви цеви између три дискретне јединице, драстично повећавајући укупну вероватноћу цурења ваздуха |
| Захтеви за инсталацијски отисак | Компактан обједињени дизајн оквира смањује заузетост вертикалног и хоризонталног простора панела у просеку за 40%. | Три независна тела јединица захтевају проширену монтажну површину са разделним отворима за приступ индивидуалном одржавању посуде |
| Пад притиска кроз склоп | Глатки континуирани унутрашњи канали протока ограничавају инкрементални губитак притиска у целом спектру номиналног протока | Вишеструки цевни коленасти фитинзи стварају кумулативни отпор протока и повећан пад притиска у систему током највећег протока ваздуха |
| Приступачност централизованог одржавања | Све три посуде које се могу сервисирати поређане у једној вертикалној равни за истовремени визуелни преглед и замену компоненти | Раштркано позиционирање јединица захтева одвојен физички приступ трима различитим локацијама за монтажу за рутинске задатке инспекције |
| Ризик одступања притиска изазваног вибрацијама | Један чврсти алуминијумски оквир елиминише релативно померање компоненти између модула регулатора и филтера | Независна монтажа јединице омогућава мање позиционо померање под сталним вибрацијама у радионици, постепено мењајући калибрисане задате вредности притиска |
| Стандардизација инвентара резервних делова | Униформне резервне компоненте кертриџа, дијафрагме и млазнице компатибилне са одговарајућим варијантама величине оквира из серије појединачних производа | Дискретни хардвер из засебних линија производа захтева складиштење више јединствених бројева делова резервних компоненти са ограниченом унакрсном компатибилношћу |
Одвојени дискретни хардвер за климатизацију повремено налази ограничену примену у специјализованим индустријским системима цевовода ултра високог протока где прилагођени размак између фаза филтрације, регулације притиска и подмазивања постаје обавезан за јединствена ограничења процеса. За преко деведесет процената стандардних аутоматизованих инсталација за склапање, паковање, руковање материјалом и прецизне роботске пнеуматске инсталације, интегрисани модуларни троструки склопови дају супериорне избалансиране перформансе по свим измереним критеријумима процене наведеним у горњој матрици за поређење.
Дугорочни оперативни подаци прикупљени током вишегодишњих имплементација производних линија потврђују да интегрисане модуларне троструке јединице смањују укупне радне сате рутинског одржавања за приближно тридесет процената годишње у поређењу са еквивалентним подешавањима подељених компоненти. Консолидовани приступ инспекцији и замени компоненти елиминише поновљена путовања техничара између раштрканих дискретних локација за монтажу хардвера, поједностављујући дневне рунде безбедности опреме пре смене и валидације перформанси које спроводе тимови за одржавање објеката.
СМЦ Тип АЦ ФРЛ јединицапојачава ове инхерентне предности модуларног склопа кроз рафинирану машинску обраду канала унутрашњег протока, ојачану конструкцију међусобно закључаног оквира и стандардизовану архитектуру заменљивих резервних компоненти која није доступна од генеричких несеријских модуларних склопова за третман ваздуха које испоручују конкурентски произвођачи компоненти.
Структурирани распоред рутинског одржавања и правила замене компоненти
Доследно планирано превентивно одржавање директно продужава функционални век трајања склопова за припрему ваздуха и спречава непланирани низводни квар пнеуматског хардвера изазван деградираним филтерским медијумом, исцрпљеним резервоарима за мазиво или истрошеним унутрашњим заптивним компонентама регулатора. Успостављање фиксних интервала прегледа и сервисирања усклађених са радним сатима опреме ствара предвидљиве токове рада одржавања за техничко особље објекта, елиминишући реактивне сценарије хитних поправки узрокованих занемареном деградацијом хардвера клима уређаја.
Дневни задаци визуелног прегледа пре смене
Прегледајте прозирну посуду филтера за накупљену запремину кондензата; извршите процедуру ручног испуштања ако течност достигне половину укупног капацитета посуде. Проверите ниво резервоара уља за подмазивање и допуните ИСО ВГ32 турбинско уље пре него што ниво падне испод минималне одштампане ознаке индикатора. Уверите се да очитавање бројача мерача притиска одговара калибрираној циљној радној вредности, потврђујући да дугме за закључавање остаје потпуно притиснуто како би се спречило померање притиска изазвано вибрацијама.
Месечни пуни функционални сервисни циклус
Потпуно испустите притисак из склопа јединице, уклоните посуду филтера и извадите бакарни филтер уложак за повратно испирање компримованим ваздухом да бисте уклонили заробљене честице. Прегледајте све заптивке са навојем у посуди да ли су очврснуле, пуцале или има мање знакова истицања уља/воде; замените деградиране еластомерне заптивке да бисте елиминисали ризик од цурења зглобова. Подесите брзину капања магле уља за подмазивање како би одговарала ажурираним захтевима за потрошњу ваздуха у опреми након месечних прегледа производње.
Тромесечне процедуре дубоког ремонта
Потпуно раставите модул регулатора да бисте прегледали унутрашњу балансну мембрану да ли има истезања, микро-тргања или оштећења од абразије честица површине. Очистите склоп млазнице за распршивање мазива да бисте уклонили очвршћене остатке уља који ограничавају доследан проток стварања магле. Потврдите све модуларне спојне спојеве на цурење ваздуха помоћу раствора за испитивање мехурића од сапунице, поновног затезања лабавих затварача и замене истрошених заптивки О-прстена по потреби.
- Тренутна обавезна замена кертриџа филтера: филтер медиј показује јаку промену боје услед упорне контаминације честицама или повратно испирање не успева да поврати конзистентне перформансе протока ваздуха
- Комплетна замена склопа мембране регулатора: видљиви скокови флуктуације притиска током стабилних циклуса оптерећења опреме указују на замор унутрашње мембране и истезање материјала
- Замена компоненти млазнице за подмазивање: недоследан излаз распршивања уљне магле остаје након темељног чишћења растварачем унутрашњих пролаза млазнице
- Потпуна замена склопа посуде: кућиште од поликарбоната ствара површинске микропукотине или трајно замућење које омета визуелну инспекцију нивоа чисте течности
Сви радови на демонтажи и замени компоненти морају стриктно да прате безбедносне протоколе за смањење притиска како би се избегло изненадно испуштање ваздуха под високим притиском током уклањања посуде и сервисирања унутрашњег модула. Техничари за одржавање треба да носе стандардну опрему за заштиту очију током свих поступака чишћења кертриџа филтера, допуњавања уља и растављања унутрашњег регулатора како би спречили контакт са контаминираним кондензатом или остатком течности за подмазивање.
Постројења која раде у индустријским окружењима за производњу метала или прераду минерала са јаком прашином требало би да убрзају све планиране временске интервале одржавања за педесет процената, пошто повишене концентрације честица у ваздуху убрзавају зачепљење филтерског медија и стопе абразивног хабања унутрашњих компоненти далеко изнад стандардних основних нивоа контаминације у радионици.
Решена често постављана техничка питања за пнеуматске инжењере
1. Шта представља префикс за именовање производа наизменичне струје у систему класификације серијског троструког склопа?
Ознака АЦ комбинује скраћенице за три интегрисана функционална подсклопа који формирају комплетну троструку јединицу клима уређаја: АФ означава ваздушни филтер, АР представља регулатор ваздуха и АЛ идентификује ваздушни мазач. Обједињена АЦ ознака означава фабрички унапред монтирану испреплетану комбинацију сва три модула за припрему ваздуха језгра у један монтажни оквир, што ову линију производа разликује од самосталног хардвера АФ, АР или АЛ дискретних компоненти без интегрисаних модуларних оквира за повезивање.
2. Који стандардизовани редослед повезивања цевовода за довод компримованог ваздуха треба применити за овај троструки склоп?
Универзална индустрија препоручена прикључна путања протока прати главни довод компресора → АЦ троструки улазни отвор → низводне разводнике електромагнетних вентила, актуаторе цилиндара и станице за пнеуматске алате. Ваздух мора да путује узастопно кроз филтер, регулатор, затим степене мазива у фиксном редоследу; обрнути улазни и излазни отвор доводи до неповратне контаминације унутрашњих балансних дијафрагми регулатора нефилтрираним честицама и остацима магле уља за подмазивање заробљеним у коморама филтерског медија.
3. Које оперативне разлике раздвајају конфигурације ручне, диференцијалног притиска и потпуно аутоматске одводне посуде?
Ручне одводне посуде се ослањају на планирану физичку активацију руковаоца за испуштање накупљеног кондензата, погодно за унутрашње објекте са ниском влажношћу са предвидљивим прозорима за свакодневно одржавање. Варијанте одвода диференцијалног притиска аутоматски избацују накупљање течности кад год разлике притиска између улазне и излазне стране филтера пређу унапред подешене прагове, функционишући само док континуирани проток ваздуха пролази кроз склоп. Аутоматски дренажни системи са пуним пловком активирају испуштање кондензата искључиво на основу висине течности унутар посуда за складиштење филтера, поуздано радећи током продужених 24-часовних смена без посаде без обзира на променљиве флуктуације протока ваздуха.
4. Да ли се алтернативне течности за подмазивање не-ИСО ВГ32 могу безбедно користити у оквиру интегрисаног модула за подмазивање?
Неодобрени нивои вискозитета уља или неиндустријске формулације мазива ометају конзистентно распршивање микро-маглице унутар склопа млазнице АЛ мазива, што доводи до неуједначеног премаза унутрашњих клизних површина актуатора или заосталих густих накупина уља које зачепљују уске пролазе протока унутар низводних компоненти калема вентила. Само ИСО ВГ32 турбинско пнеуматско уље за подмазивање одржава калибрисане перформансе атомизације усклађене са димензионалном геометријом унутрашње млазнице пројектоване у модулима серије мазива, елиминишући ризик од прераног заглављивања вентила или недоследног излазног кретања цилиндра.
5. Како инжењери могу да одреде тачну величину оквира серије АЦ за нове пројекте дизајна распореда пнеуматских система?
Прорачуни за избор величине оквира се ослањају на две примарне варијабле језгра: укупна вршна запремина истовремене потрошње ваздуха свих низводно повезаних пнеуматских актуатора и номиналне спецификације пречника навоја цевовода за компримовани ваздух унутар постојеће дистрибутивне мреже објекта. Усклађивање величине навоја отвора са унапред инсталираним главним доводним цевоводима елиминише потребу за прилагођеним адаптерима прелазне арматуре, док одабир величине оквира са номиналним капацитетом протока који премашује максималну истовремену потражњу за ваздухом спречава превелик пад притиска и недоследно кретање актуатора током производних циклуса пуног оптерећења.
6. Да ли троструки склоп подржава инсталацију у обрнутој или хоризонталној оријентацији монтирања?
Зхејианг Оулеикаи Пнеуматиц Цо., Лтд.испоручује стандардизоване модуларне склопове за припрему ваздуха пројектоване да реше изазове нестабилности квалитета компримованог ваздуха широм глобалних вертикала индустријске аутоматизације, са пуном техничком документацијом и ресурсима за цртање димензија доступним за све варијанте величине оквира серије АЦ.


